Novice

Priročnik za prepoznavanje napak na površini hladno valjane tuljave: od razvrstitve napak do presoje prevzema

2026-10-26 0 Pusti mi sporočilo

Hladno valjani koluti NatureSteelse pogosto uporabljajo v industriji gospodinjskih aparatov, avtomobilski industriji in industriji žigosanja strojne opreme. Glavna razlika od vroče valjanih zvitkov je v površini pločevine: vroče valjani trakovi imajo lusko, grobo površino in velika toleranca dimenzij; hladno valjani trakovi so podvrženi večpasnemu valjanju pri sobni temperaturi, kar zagotavlja čiste, gladke površine in natančne dimenzije.


Površinske napake predstavljajo kritično nevarnost za hladno valjane tuljave. Oznake zvitkov, praske, rumenkasti madeži, blokiranje tuljave in druge napake lahko povzročijo zavrnitev delov za žigosanje in kraterje barve v blagih primerih ali zavrnitev celotne serije v hujših primerih. Nekatere napake ostanejo prikrite ob dostavi in ​​se pojavijo šele med žigosanjem, kar zlahka sproži spore glede odgovornosti.


Ta dokument uporabnikom pomaga prepoznati napake, izslediti ustrezne proizvodne procese, oceniti kakovost glede na standarde in izvajati preventivne kontrole od proizvodnih linij do embalaže za pomorski prevoz. Služi kot referenca za osebje za nabavo, inšpektorje kakovosti in ustrezne inženirje.


I. Zakaj kakovost površine neposredno določa vaš izkoristek žigosanja


Kakovost površine ni le estetska skrb; njeni učinki se širijo po celotni proizvodni verigi.


Prva faza: žigosanje. Odrezki (notranji vključki, izpostavljeni na površini) delujejo kot začetne točke za razpoke pri vtiskovanju. Robne mikrorazpoke se med globokim vlekom širijo v zlome. Valoviti listi s slabo ravnostjo povzročajo nestabilno lego znotraj matric in vodijo do izventolerančnih dimenzij delov.


Druga stopnja: prevleka in galvanizacija. Ostanki olja povzročajo barvne kraterje in luknje zaradi elektroforeze. Oznake valjanja in praske se po galvanizaciji povečajo v vidne madeže. Oksidni odtenek (rumenkasti madeži) neposredno poslabša oprijem za emajliranje in barvni premaz.


Third stage: After‑sales. Pri komponentah, ki so kritične za videz, kot so plošče gospodinjskih aparatov in notranje plošče avtomobilov, površinske napake neposredno povzročijo pritožbe glede videza končnega izdelka. Na tej stopnji se izgube razširijo preko ene serije listov na stroške končnega izdelka in razpored dostave.


Zato v industriji prevladuje soglasje: razred in debelina jekla določata spodnjo mejo zmogljivosti za hladno valjane tuljave, medtem ko kakovost površine določa zgornjo mejo za končne izdelke. Clearly specifying surface grades at the time of order placement is far more cost‑effective than post‑facto disputes.

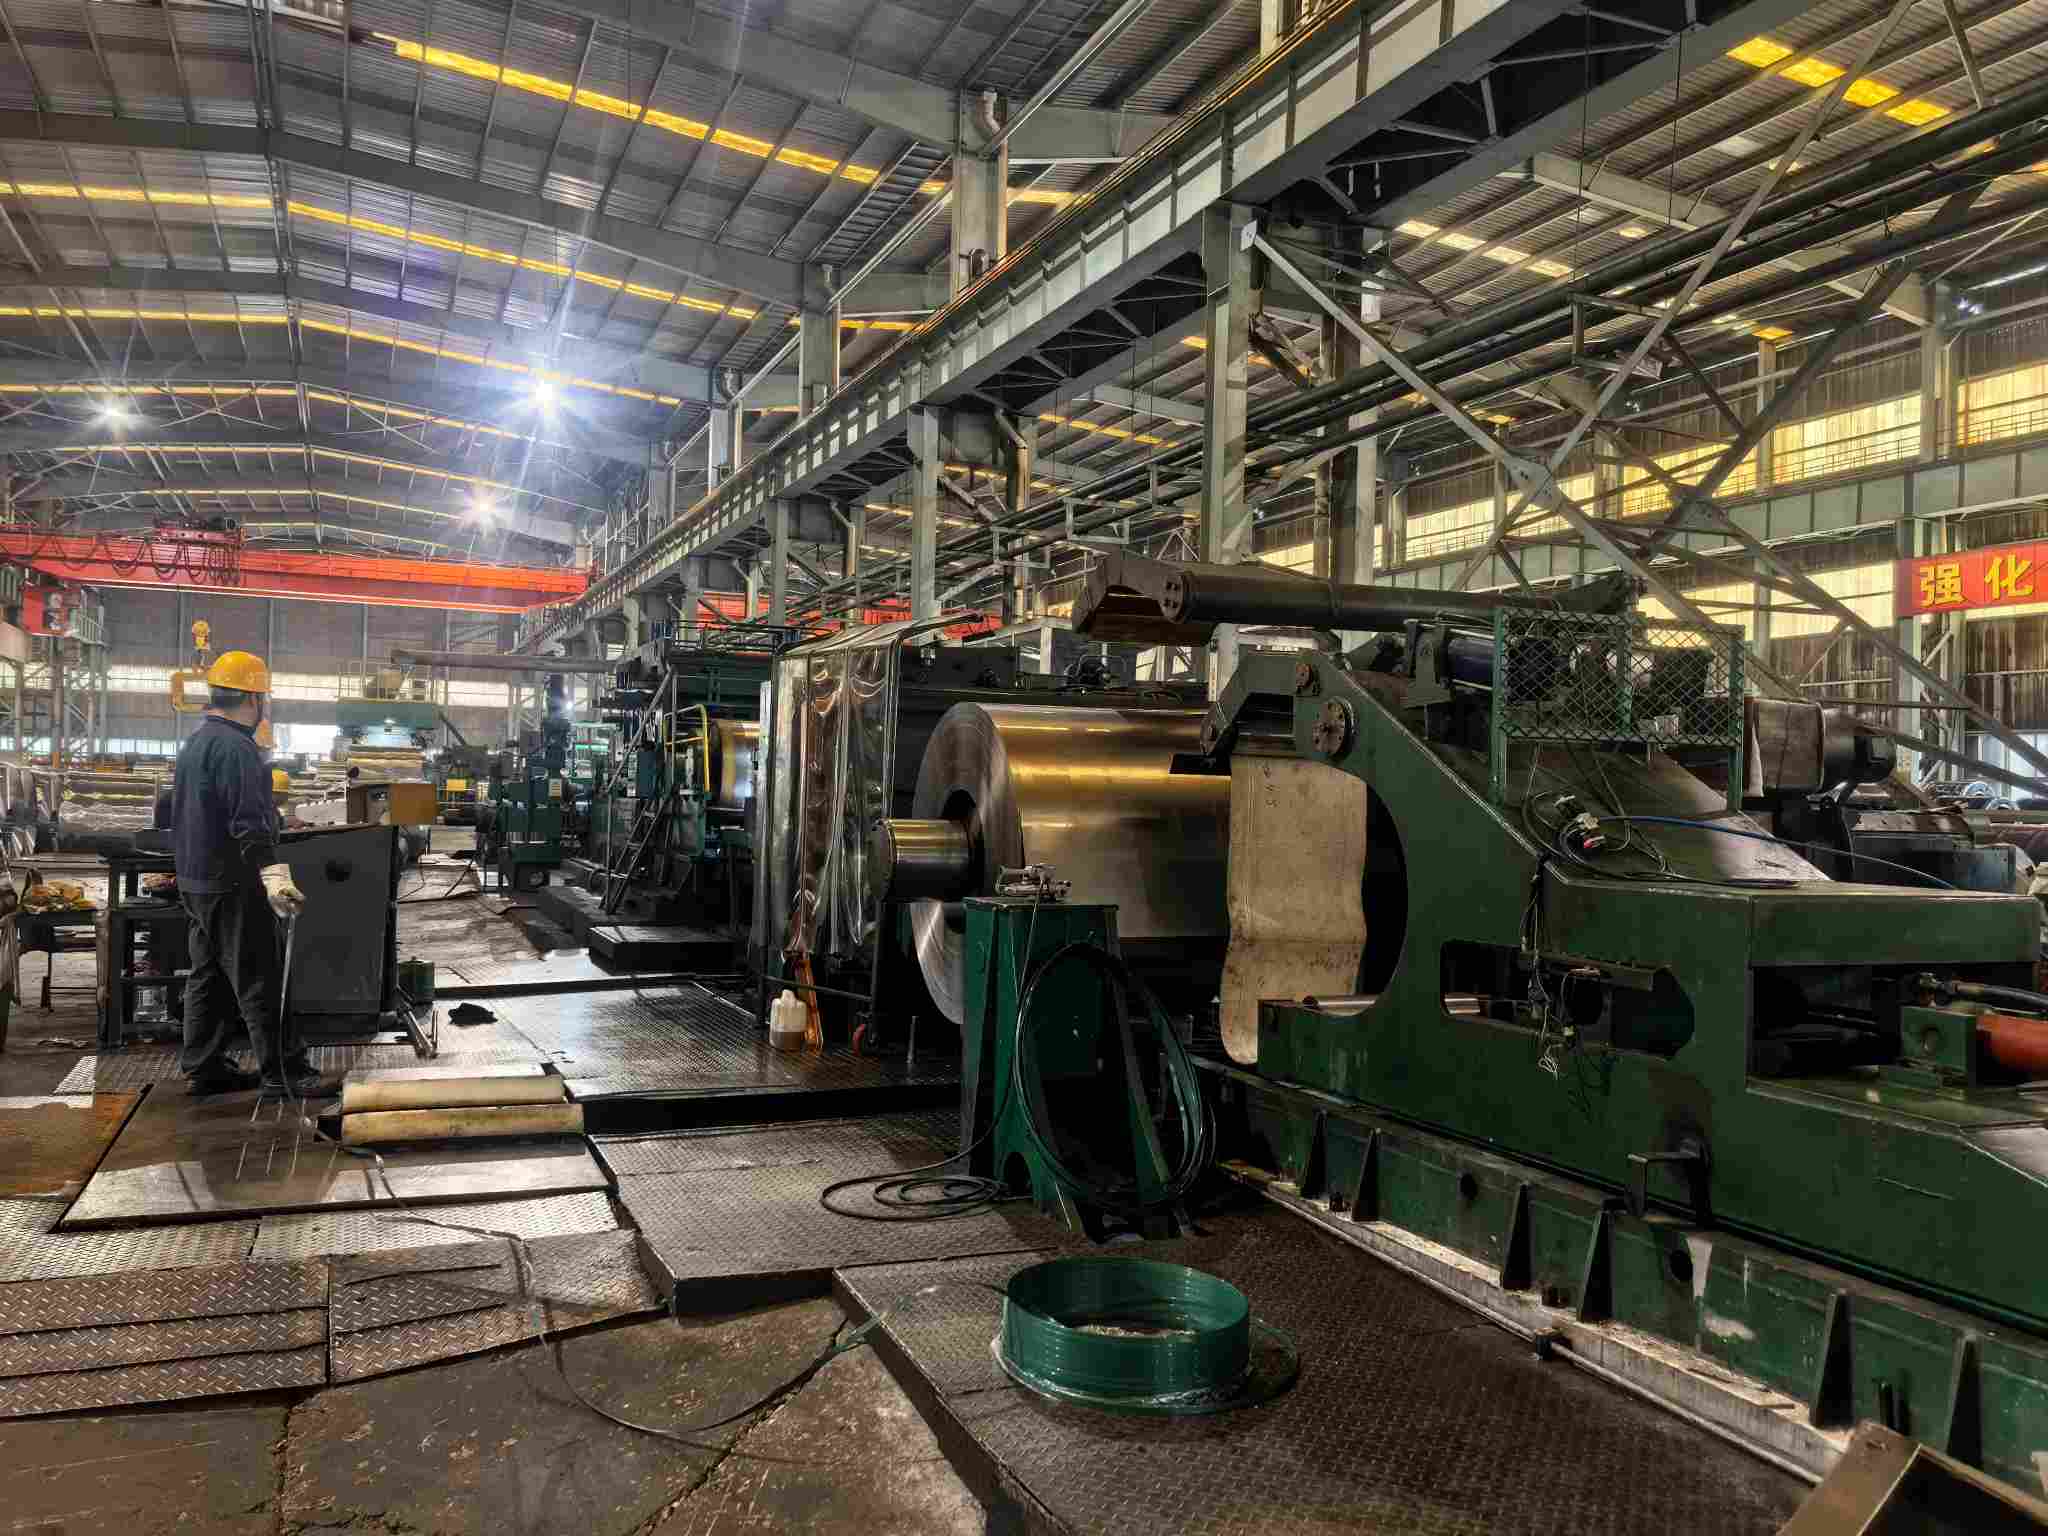
Cold rolling mill workshop

II. Skupna klasifikacija površinskih napak za hladno valjane tuljave


Napake so razvrščene glede na fazo proizvodnje, v kateri izvirajo: napake, uvedene v procesu valjanja, napake, uvedene v postopkih žarjenja in luženja, in napake, uvedene med skladiščenjem in transportom. Ta razvrstitev omogoča neposredno sledljivost do odgovornih procesov po opazovanju napak.


Vsaka napaka je opisana v enotnem formatu: Značilnosti videza → Vzroki → Vplivi na nižji stopnji → Referenčna merila sprejemljivosti.


2.1 Napake, ki nastanejo v postopku valjanja


Pokanje robov


  •  Videz: Neprekinjene ali občasne razpoke na robovih jeklenih pločevin ali trakov, ki segajo od manjših robčkov do nazobčanih, zevajočih zlomov v hudih primerih.
  •  Vzroki: Robna kovina je med valjanjem izpostavljena triosni obremenitvi in ​​presega meje duktilnosti materiala. Pogosti dejavniki, ki prispevajo k temu, so prihajajoče napake robov, vtisnjena robna luska, nepravilna porazdelitev zmanjšanja prehoda in prekomerna kotalna napetost.
  •  Vplivi: razpoke se širijo med rezanjem; zlomi se začnejo na robovih med žigosanjem, zaradi česar so globoko vlečeni deli neposredno neprimerni za uporabo.
  •  Presoja: Razpoke so v skladu s standardi opredeljene kot napake, ki škodujejo uporabi, in niso dovoljene. Manjše neravnine robov so lahko pogojno sprejete, če so po rezanju popolnoma odstranjene.


Valovitost / zaponka


  •  Videz: Neravne površine pločevine z valovitimi profili ali zvijanjem robov/sredine v pogojih prostega stanja.
  •  Vzroki: Nepravilna nastavitev krone valja, neenakomerna temperatura valja, ki povzroča "toplotno krono", veliko odstopanje vhodne prečne debeline in nihanje napetosti valja.
  •  Vplivi: odstopanje podajanja na avtomatiziranih linijah za žigosanje. Če valovitost izvira iz napak v obliki plošče, povzroči zaostala napetost vzmet nazaj tudi po poravnavi.
  •  Presoja: Tolerance ravnosti so izrecno določene v standardih. Manjša valovitost se lahko odpravi z izravnavo; neskladni deli, katerih valovitost po niveliranju ostane izven tolerance, se štejejo za neskladne.


Roll Marks


  •  Videz: Periodične vdolbine na površinah pločevine, z razmikom, ki ustreza obodu zvitka. Ta funkcija loči sledi valjanja od prask.
  •  Vzroki: Udrtine na površinah valjev ali oprijeti tujki (odpadki vodnega kamna, oljna gošča), ki prenašajo odtise pritiska na površine pločevin.
  •  Vplivi: Neposredna okvara videza za dele kozmetične kakovosti; koncentracija napetosti pri vdolbinah med žigosanjem.
  •  Judgment: Subject to specified surface grades. V skladu z nacionalnimi standardi so za razred FB dovoljene manjše sledi valjanja. Pri razredu FC kakovostnejša stran ne sme imeti vidnih napak. Razločne periodične sledi valjanja z zaznavno globino se štejejo za neskladne za razred FC/FD.


praske


  •  Videz: neperiodične, usmerjene linearne brazgotine z zaznavnim vlečenjem ob dotiku z roko.
  •  Vzroki: Trdi tujki, ki se oprimejo valjčnih miz, vodilnih plošč ali vodilnih zvitkov; zdrs med plastmi, ki ga povzroča nestabilna napetost navitja.
  •  Vplivi: praske, ki presegajo določeno globino, postanejo začetna mesta za razpoke pri žigosanju in povzročijo zavrnitev delov, ki se osredotočajo na videz.
  •  Presoja: Merila so usklajena s tistimi za sledi prevalov, ki se izvajajo glede na klavzule o kakovosti površine. Običajna praksa v panogi: manjše praske z globino, ki ne presega polovice tolerance debeline, se lahko dogovorijo glede na pogodbene dogovore.


#### Odstopanje debeline vzdolž traku


  •  Videz: komaj viden s prostim očesom, kaže se kot neskladna debelina na različnih položajih posameznega lista.
  •  Vzroki: Zakasnjen odziv sistemov za samodejno krmiljenje meril (AGC), vhodna nihanja debeline in odstopanja v nastavitvah kotalne sile.
  •  Vplivi: neenakomerna debelina stene žigosanih delov; nihanja debeline poslabšajo stabilnost dovajanja in oblikovanja za avtomatizirane proizvodne linije.
  •  Presoja: Merjeno z merilniki debeline glede na standardne tabele tolerance debeline. Opomba: tabele toleranc so segmentirane glede na nazivno debelino in širino, namesto da sprejmejo univerzalno enotno vrednost.


Odrezki


  •  Videz: Podolgovate srebrno-svetle ali temne proge različnih dolžin, ki se večinoma pojavljajo na glavah, repih tuljav ali lokalnih območjih.
  •  Vzroki: Nekovinski vključki v jeklu (npr. aluminijev oksid) se med valjanjem podaljšajo in sčasoma izpostavijo na površinah.
  •  Vplivi: Glavni vir iniciacije za razpoke med globokim vlekom. Veliko bolj nevarni kot navadne praske, drobci predstavljajo površinske manifestacije notranjih materialnih napak.
  •  Presoja: Vključki so po standardih razvrščeni kot škodljive napake in niso dovoljeni. Lokalni odrezki na splošno kažejo na metalurške težave in težave pri kontinuiranem litju in se običajno štejejo za neskladne.


 2.2 Napake, ki nastanejo pri postopkih žarjenja in luženja


#### Rumenkasto obarvanje / oksidni odtenek


  •  Videz: lokalno rumenkasto rjavo obarvanje na površinah listov; razlika v barvi celotne tuljave v hujših primerih.
  •  Vzroki: Karbonizacija ostankov olja po žarjenju; neustrezen nadzor rosišča zaščitne atmosfere peči (mešanice vodika/dušika in vodika), ki vodi do blage oksidacije.
  •  Vplivi: Močno poslabšanje oprijema za emajliranje, barvne premaze in barvanje; barvna razlika neposredno diskvalificira dele, ki ustrezajo videzu.
  •  Presoja: Manjši oksidni odtenek je dovoljen za razred FB. Razred FC/FD nalaga zahteve glede barvne razlike in oprijema; povzroči neskladnost. Pravilno delujoče peči za svetlo žarjenje z vodikovo zaščito ne smejo povzročati izrazitih rumenkastih madežev.


Blokiranje tuljave


  •  Videz: lokalni medslojni oprijem, ki preprečuje odvijanje; Na površinah listov ostanejo raztrgane ali gumijaste sledi, kjer so sprijete plasti ločene.
  •  Vzroki: Previsoka temperatura žarjenja, visoka napetost navitja, lokalni koncentrirani pritisk zaradi slabe oblike plošče; izjemno gladke površine še poslabšajo lepljenje.
  •  Vplivi: velike neprekinjene površine so poškodovane na območjih adhezije-trganja.
  •  Presoja: Poškodba zaradi adhezije-trganja predstavlja izrazito neskladno napako. To klasično težavo postopka žarjenja običajno pripišemo nepravilnim nastavitvam parametrov žarjenja.


Prekisane jame


  •  Videz: Površine brez sijaja, prekrite z gostimi finimi vdolbinami in na otip hrapave.
  •  Vzroki: Previsoka temperatura kislinske kopeli, neustrezna koncentracija kisline ali podaljšan čas potopitve v lužilne odseke, kar povzroči prekomerno korozijo železne podlage.
  •  Vplivi: Prekomerna hrapavost površine poslabša oprijem premaza; zmanjšanje debeline materiala v hujših primerih.
  •  Presoja: Manjše luknje so lahko dovoljene pri nižjih površinskih razredih brez poškodb oblikovanja. Boksi so prepovedani za stopnjo FC/FD.


Lüders Lines / Stretcher Strain


  •  Videz: Valoviti trakovi podobni drsnim oznakam, ki se pojavljajo na vtisnjenih površinah komponent.
  •  Opomba: To je lastnost materiala in ne napaka. Jekla z nizko vsebnostjo ogljika, kot sta DC01 in SPCC, imajo plato tečenja, neenakomerna deformacija med žigosanjem pa ustvarja Lüdersove linije. Jeklarne odpravijo platoje izkoristka z valjanjem po površini z majhnim zmanjšanjem.
  •  Ključna točka: Učinkovitost Skin-pass se s časom shranjevanja zmanjša. Naravno staranje ponovno uvede platoje pridelka. Standardi določajo garancijska obdobja: EN 10130 ne jamči, da v šestih mesecih po skin-passu za DC05 ne bo Lüdersovih linij; DC06/DC07 nudita neomejene garancije. GB/T 5213 razlikuje obdobja glede na kakovost površine: približno tri mesece za površine visoke kakovosti (FC/FD) in približno šest mesecev za splošne stopnje (za natančne vrednosti glejte izvirne standarde in pogodbe).
  •  Presoja: linije Lüders, ki nastanejo zaradi skladiščenja pred staranjem, na splošno niso razvrščene kot napake v kakovosti. Kupci ob oddaji naročila določijo obdobja skladiščenja in prakse inventarja "prvi notri, prvi ven".


Ostanki olja


  •  Videz: Neenakomerni oljni filmi na površinah pločevine, ki se kažejo kot črte ali lise kopičenja olja.
  •  Vzroki: Nezadostna učinkovitost odsekov za elektrolitsko razmaščevanje ali nenadzorovan nanos olja po valjanju s kožnim pasom.
  •  Vplivi: kraterji barve in luknje zaradi elektroforeze; pretirani oljni filmi ogrožajo učinkovitost varjenja.
  •  Presoja: Standardi običajno določajo izdelke z oljem, ki imajo oljne filme, ki jih je mogoče odstraniti z alkalnim čiščenjem. Neskladnost velja, kadar neenakomerno ostanki olja povzročijo napake v nadaljnjem procesu.


2.3 Napake, nastale med skladiščenjem in transportom (območje spora z visoko odgovornostjo)


Rja zaradi vodnih madežev


  •  Videz: svetlo rumeni do temno rjavi rjasti madeži, ki izvirajo večinoma s površin ali robov pločevine; pogosto opaziti pri pomorskem tovoru.
  •  Vzroki: kondenzirana vlaga zaradi potenja posode zaradi razlik v temperaturi in vlagi, razprševanje morske soli; gole tuljave brez rjave embalaže ali poškodovane embalaže.
  •  Učinki: barva mehurji na zarjavelih območjih; znižanje celotne tuljave v hujših primerih.
  •  Sodba: Ena izmed najbolj spornih napak. Odgovornost določajo trije dejavniki: ① Barva rje: sveža rja je svetlo rumena/oranžno-rdeča; starana rja postane temno rjava ali celo črna. ② Celovitost embalaže: pogoji papirja proti rjavenju, plastičnih folij in zaščite robov. ③ Časovnica: primerjava med datumi proizvodnje/nanosa olja in datumi prihoda s standardnimi obdobji veljavnosti proti rjavenju (nacionalni standardi določajo šestmesečno veljavnost brez rje od proizvodnje za tuljave, dobavljene z oljem, pod normalnimi pogoji skladiščenja-transporta). Če pride do korozije pri nepoškodovani embalaži v okviru veljavnosti proti rjavenju, so odgovorni dobavitelji. Poškodovana embalaža ali skladiščenje, ki mu je potekel rok, nalaga odgovornost kupcem.


Ravnanje z udrtinami


  •  Videz: Lokalne vdolbine ali udarne modrice, skoncentrirane predvsem na zunanjih ovojih tuljav in kontaktnih točkah dvigala.
  •  Vzroki: Nepravilno dvigovanje, stiskanje skladov in neustrezno zavarovanje med transportom.
  •  Presoja: Lokalne udrtine na zunanjem ovoju se lahko pogojno sprejmejo po odstranitvi prizadetih ovojov brez funkcionalnih okvar. Zaradi razširjenih udrtin tuljave niso skladne.


Teleskopska/ohlapna tuljava


  •  Videz: neporavnane končne ploskve tuljave, ki tvorijo teleskopski stopničast profil; ohlapni trakovi za zavezovanje.
  •  Vzroki: Napačna poravnava med navijanjem, neustrezna napetost in sprostitev traku med prevozom.
  •  Vplivi: praskanje pločevine in odstopanje podajanja med odvijanjem; nevarnosti za varnost v skladišču.
  •  Presoja: Neusklajene končne površine, ki presegajo tolerančne meje, pomenijo neskladnost. Zrahljane jermene je treba ponovno napeti v skladiščih.


2.4 Hitra tabela napak


Napaka Odgovoren proces Tipični vzroki Dovoljeno za FB Grade Dovoljeno za razred FC/FD
Pokanje robov Valjanje/dohodni material Prekomerna obremenitev robov Ni dovoljeno Ni dovoljeno
Valovitost Valjanje Neustrezna krona/napetost valja Ni dovoljeno, če je izven tolerance Ni dovoljeno, če je izven tolerance
Roll Marks Valjanje Poškodba površine valja/tujek Manjša dovoljena Ni dovoljeno
praske Valjanje / rezanje Tujki na valjčnih poteh Manjša dovoljena Ni dovoljeno
Odstopanje debeline vzdolž traku Valjanje Odstopanje krmiljenja AGC Ni dovoljeno, če je izven tolerance Ni dovoljeno, če je izven tolerance
Odrezki Izdelava jekla / kontinuirno litje Vključki Ni dovoljeno Ni dovoljeno
Rumenkasto obarvanje Žarjenje Ostanki olja / slaba atmosfera Manjša dovoljena Ni dovoljeno
Blokiranje tuljave Žarjenje Neustrezna temperatura/napetost Ni dovoljeno Ni dovoljeno
Prekisane jame Kisanje Kisanje brez nadzora Manjša dovoljena Ni dovoljeno
Lüders Lines Materialna lastnina Plato pridelka / staranje Ni napaka, odvisno od obdobja shranjevanja Ni okvara, s krajšimi dovoljenimi roki skladiščenja
Ostanki olja Razmaščevanje / prehod kože Neustrezno razmaščevanje Ni dovoljeno Ni dovoljeno
Rja zaradi vodnih madežev Skladiščenje in transport Vlaga / poškodovana embalaža Ni dovoljeno (izjeme za potečeno zaščito proti rjavenju)

Ni dovoljeno


III. Inšpekcija na kraju samem: praktične preskusne metode in 10-minutni sprejemni kontrolni seznam


3.1 Štiri tehnike inšpekcijskih pregledov na kraju samem


Vizualni pregled bočne luči. Najbolj kritična tehnika preverjanja površine. Odvijte liste meter za metrom pod stransko svetlobo pod nizkim kotom do 45 stopinj. Valovitost, sledi kotaljenja in rahle praske postanejo vidne pod stransko svetlobo, medtem ko številne napake ostanejo nevidne pri neposredni sprednji osvetlitvi – običajna mrtva točka za sprejemne stranke. Dajte prednost 50-milimetrskemu robnemu območju, kjer se pogosto pojavljajo razpoke na robovih in robovi.


Taktilna ocena. Slide fingernails across surface textures: roll marks produce periodic drag; scratches produce continuous drag. Slivers exhibit tactile characteristics close to ordinary scratches; identification requires combining location (mostly at coil heads / tails) and subsequent stamping performance.


Merjenje z instrumentom. Uporabite prenosne merilnike debeline za vzorčenje debeline na glavi tuljave, sredini tuljave in repu tuljave za preverjanje nihanja debeline. Za merjenje zvitosti uporabite ravnala in tipala. Če je na voljo, izmerite vrednosti hrapavosti Ra s testerji hrapavosti (hrapavost je ključni indikator za stopnje površin, s preskusnimi postopki, določenimi v standardih). Točke vzorčenja merilnika debeline morajo pokrivati ​​celotno širino traku in ne samo osrednjega območja.


Pregled embalaže in oznake. Najprej preverite celovitost embalaže proti rjavenju in čitljivost odpremnih oznak ob odprtju posode (številka tuljave, razred jekla, mere, razred površine, teža, datum proizvodnje). Za kakršno koli poškodbo embalaže sumite na površinske napake, ki jih povzroči transport.


3.2 10-minutni kontrolni seznam za prevzemne stranke


1. Preglejte embalažo: preverite celovitost papirja/folij proti rjavenju, zaščite robov, trakov za zavezovanje in jeklenih ovojov; poiščite sledi izpostavljenosti vodi.

2. Preverite oznake: Potrdite, da se številka tuljave, razred jekla, mere, razred površine in datum proizvodnje ujemajo z naročili in potrdili o preskusu mlina (MTC).

3. Pregled s stransko svetlobo s polno pokritostjo: Preglejte površine listov meter za metrom pod 45-stopinjsko stransko svetlobo, pri čemer se osredotočite na 50-mm robna območja.

4. Naključno taktilno vzorčenje: z nohti povlecite po treh naključnih lokacijah, da ločite sledi valjanja, praske in drobce.

5. Naključno preverjanje debeline: Izvedite meritve na glavi tuljave, sredini tuljave in repu tuljave ter zabeležite spremembo debeline vzdolž dolžine traku.

6. Merjenje zvitosti: Izmerite zvitost v prostem stanju na enometrskem segmentu lista.

7. Dokumentacija in vzorčenje: fotografirajte poškodovana območja z referencami merila in obdržite 300-milimetrske segmente z napako vzorca kot dokaz za oceno odgovornosti.

8. Navzkrižno sklicevanje na stopnje: Primerjajte opažanja s klavzulami o površinski oceni v poglavju IV in potegnite zaključke: Sprejem/pogojno sprejetje/Zavrnitev.


IV. Ukrepi NatureSteel za nadzor izvora proti površinskim napakam


Prejšnji razdelki pokrivajo identifikacijo napak za ravnanje po pojavu. To poglavje opisuje tovarniške preventivne kontrole. Površinske napake so v bistvu težave, ki izvirajo iz procesa. Identifikacija napak je v pristojnosti nadaljnjih uporabnikov, medtem ko preprečevanje napak pripada proizvodnim linijam.


Oddelek za luženje: petstopenjsko luženje in elektrolitsko razmaščevanje. Popolna odstranitev vodnega kamna je predpogoj za čiste hladno valjane površine. Prekomerno luženje povzroči koščice; premalo vloženi listi stisnjeni v lusko. Elektrolitsko razmaščevanje zmanjša tveganje za ostanke olja, ki so neposredno povezani z rumenkastimi madeži in kraterji barve.


Valjalni odsek: šeststopenjski vzvratni mlin z digitalnimi krmilnimi sistemi. Kontrola oblike plošče z zaprto zanko in natančna dodelitev zmanjšanja prehoda oblikujejo kontrole jedra za valovitost, razpoke na robovih in vzdolžno odstopanje debeline. Sistemi numeričnega krmiljenja Siemens in ABB zagotavljajo tolerance debeline do ±0,03 mm, kar ustreza posebnemu razredu natančnosti po EN10131. Najmanjša debelina valjanja doseže 0,15 mm. Površine zvitkov so podvržene načrtovanim pregledom, da se odkrijejo poškodbe površine zvitkov in tujki pred prenosom odtisa na liste. Oznake zvitkov so napake, ki jih je mogoče zlahka odpraviti z rutinskimi pregledi zvitkov.


Oddelek za žarjenje: žarjenje s svetlim vodikom. Zaščitne atmosfere, bogate z vodikom, preprečujejo površinsko oksidacijo in rumeno obarvanje ter odpravljajo oksidni odtenek pri izvoru. Temperature žarjenja in napetosti zvijanja so segmentirane glede na težo tuljave in obliko plošče, da se prepreči blokiranje tuljave.


Prehod skozi kožo: nadzorovan raztezek v razponu od 0,5 % do 1,5 %. Skin-pass valjanje znotraj tega območja odpravlja platoje tečenja in izboljša obliko plošče. Nezadostno podaljšanje kožnega prehoda ne zatre Lüdersovih gub; prevelik raztezek poslabša obliko plošče in zmanjša hrapavost površine. Uravnoteženje teh parametrov je temeljna zahteva postopka kožnega prehoda.


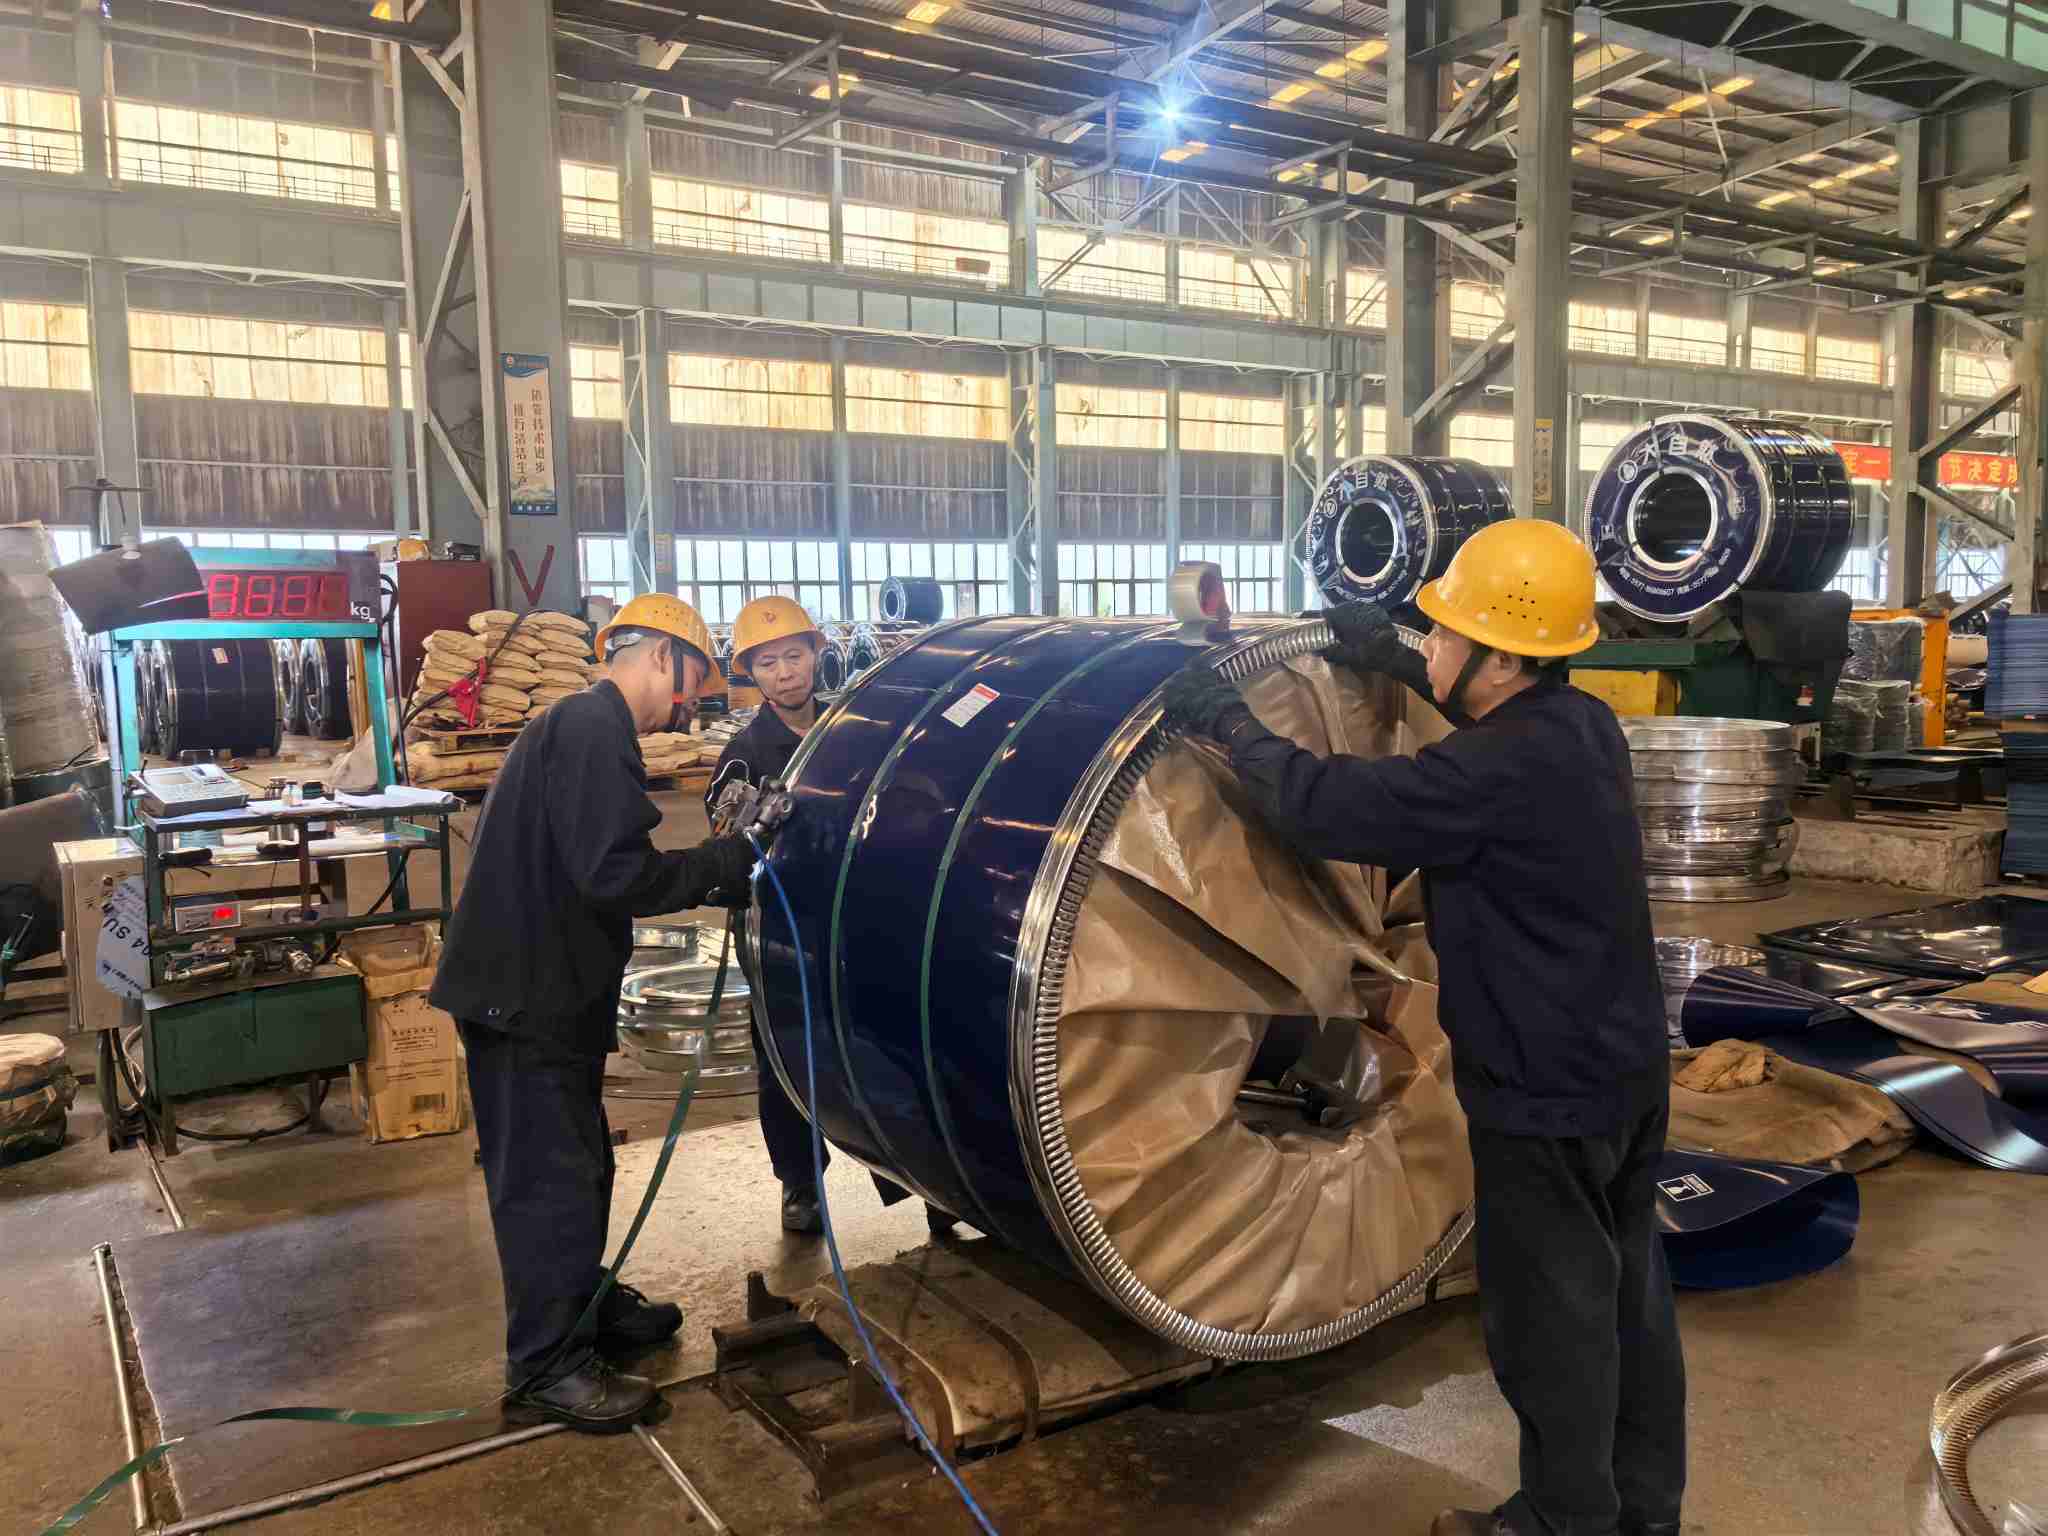
Oddelek za končno obdelavo in pakiranje: embalaža za rezanje brez robov in pomorski tovorni promet. Postopki rezanja nadzorujejo višino robov, da preprečijo praske na robovih. Končane tuljave so ovite s filmi za hlapljive zaviralce korozije VCI, opremljene z zaščitami robov, pritrjene z jeklenimi trakovi in ​​obdelane za zaščito pred vlago za pomorski prevoz z visoko slanostjo in visoko vlažnostjo. Večini sporov ob prihodu v pristanišče zaradi vodnih madežev se je mogoče izogniti z robustno embalažo.


Inšpekcijski odsek: tristopenjska inšpekcijska vrata. Inšpekcija dohodnih vroče valjanih zvitkov; medprocesni pregled po luženju, žarjenju in valjanju s kožo; pregled pred odpremo, ki združuje površinsko vzorčenje in merjenje dimenzij. Segmenti vzorcev in zapisi o preskusih se hranijo za vsako serijo, dobavi pa so priložena potrdila o preskusu mlina (MTC). Vsak incident v zvezi s kakovostjo je mogoče izslediti nazaj do določenih procesov in proizvodnih časovnih oken, kar zagotavlja trdne dokaze za oceno odgovornosti.


Na kratko: površinske napake se ne "odkrijejo s pregledom". Ali so "proizvedeni" ali "preprečeni". Inšpekcija potrjuje uspešnost procesa in ne deluje kot varnostna mreža v skrajni sili.

NatureSteel Coil Packing Process

Zaključek


Prepoznavanje površinskih napak pri hladno valjanih zvitkih temelji na kombinaciji procesnega znanja, standardov in izkušenj na terenu. Ta dokument združuje več vrst napak, sprejemne kontrolne sezname in okvire za ocenjevanje odgovornosti za referenco med pregledi. NatureSteel ima obsežno strokovno znanje in izkušnje na področju hladnega valjanja in izvaja nadzor površinske kakovosti celotnega procesa. VCI embalaža proti rjavenju stabilizira stanje tuljave med prevozom po morju. Za specifikacije kakovosti jekla (npr. DC01, SPCC), posvetovanje o kakovosti površine ali zahteve za ponudbo, vas prosimo, dakontaktirajte nas.


Povezane novice
Pusti mi sporočilo
X
Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov. Politika zasebnosti
ZavrniSprejmi