Novice

Kakšni so proizvodni procesi tuljav iz nerjavečega jekla. Kako jih pravilno skladiščiti in vzdrževati?

2026-09-08 0 Pusti mi sporočilo

Nature Steel Group Co., Ltd.Tuljave iz nerjavečega jekla, ki se ponašajo z izjemno odpornostjo proti koroziji, stabilnimi mehanskimi lastnostmi in fino površinsko teksturo, se pogosto uporabljajo v arhitekturni dekoraciji, proizvodnji avtomobilov, proizvodnji gospodinjskih aparatov, kemični opremi, natančni strojni opremi in na drugih področjih ter služijo kot osnovni material za sodobno industrijo in dekoracijski sektor.


Kljub temu se mnogi kupci osredotočajo samo na kakovost materiala in ceno, medtem ko spregledajo dva ključna dejavnika: proizvodni procesi določajo kakovost izdelka, skladiščenje-vzdrževanje pa življenjsko dobo. Različni postopki valjanja in končne obdelave neposredno vplivajo na natančnost, trdoto in odpornost proti rji tuljav iz nerjavnega jekla; standardizirane prakse skladiščenja, transporta in vzdrževanja lahko učinkovito preprečijo deformacijo materiala, rjavenje in površinske praske.


Z združevanjem praktičnih izkušenj v industriji ta članek izčrpno analizira celotne proizvodne procese tuljav iz nerjavečega jekla in popularizira strokovne specifikacije za skladiščenje, transport in vzdrževanje ter trende v industriji, s čimer strankam pomaga pri natančnem nadzoru kakovosti izdelkov in servisnih ciklov.

Stainless Steel Coil Production

I. Podrobna razlaga celotnih proizvodnih procesov zaTuljave iz nerjavečega jekla


Proizvodni tok tuljav iz nerjavnega jekla je strog in zapleten. Od taljenja surovin do dostave končnega izdelka je vsak postopek ključnega pomena za kakovost končnega izdelka. Osnovni proizvodni postopki zajemajo osem povezav: taljenje surovin in kontinuirno litje, vroče valjanje, končna obdelava v hladnem valjanju, obdelava z žarjenjem, čiščenje luženja, končna obdelava površin, rezanje po meri ter pregled kakovosti in pakiranje. Visokokakovostne tuljave iz nerjavečega jekla je mogoče proizvesti samo z večstopenjskim nadzorom kakovosti.


1. Taljenje surovin in kontinuirno litje


Prvi proizvodni korak je taljenje surovin. Tovarne mešajo odpadno nerjavno jeklo, krom, nikelj, mangan in druge zlitine v natančnih razmerjih. Začetno taljenje se zaključi v elektroobločnih pečeh, čemur sledi čiščenje z AOD (Argon-Oxygen Decarburization) rafinirnimi pečmi in VOD (Vacuum Oxygen Decarburization) rafinirnimi pečmi. Ta postopek natančno nadzira vsebnost ogljika, vsebnost nečistoč in razmerja zlitin v jeklu, pri čemer razlikuje stopnje materiala, kot so 201, 304, 316 in 430, pri izvoru ter zagotavlja temeljno odpornost proti rji in strukturno stabilnost nerjavnega jekla. Prečiščeno staljeno jeklo se vlije v enotne, debele plošče iz nerjavečega jekla prek opreme za kontinuirano litje, ki zagotavlja kvalificirane surovce za nadaljnjo obdelavo z valjanjem.


2. Postopek vročega valjanja


Oblikovane plošče iz nerjavečega jekla se pošljejo v visokotemperaturne grelne peči in segrejejo nad 1100 °C za mehčanje, da se izboljša plastičnost jekla. Nato jih večkrat valjajo valjarni za vroče valjanje z več stojnicami, da zvijejo debele plošče v standardne vroče valjane kolobarje iz nerjavečega jekla. Vroče valjani končni izdelki so večinoma debeli 2,0 mm–14,0 mm, odlikujejo jih visoka skupna trdnost in dobra nosilnost. Njihova edina pomanjkljivost je hrapava površina, prekrita z oksidnim kamnom. Takšne izdelke je mogoče neposredno uporabiti za težke jeklene konstrukcije, rezervoarje za shranjevanje kemikalij in druge industrijske scenarije ter delujejo tudi kot osnovne surovine za hladno valjane tuljave iz nerjavečega jekla.


3. Postopek hladnega valjanja


Hladno valjanje je ključni postopek za proizvodnjo visokokakovostnih kolobarjev iz nerjavečega jekla. Z uporabo dekapiranih vroče valjanih zvitkov kot surovin poteka valjanje v celoti pri sobni temperaturi brez visokotemperaturnega segrevanja. Večkratni prehodi valjanja v visoko natančnih hladno valjarnah predelajo jeklo v ultratanke debeline od 0,1 mm do 3,0 mm, pri čemer nastanejo končni zvitki enakomerne debeline, dobre ravnosti in natančnih dimenzijskih toleranc.


Tuljave iz nerjavečega jekla, obdelane s hladnim valjanjem, imajo gladke, fine površine z močno izboljšano trdoto in natezno trdnostjo, primerne za izdelke v kuhinji in kopalnici, elektronske komponente, natančno strojno opremo, okrasne plošče in druge vrhunske aplikacije. Vendar pa hladno valjanje ustvarja notranjo napetost v jeklu, zmanjšuje duktilnost in utrjuje material. Za optimizacijo delovanja materiala je potrebno naknadno žarjenje.


4. Žarjenje


Žarjenje je nepogrešljiv jedrni postopek pri proizvodnji zvitkov iz nerjavnega jekla, ki se večinoma uporablja za odpravo notranjih napetosti, ki nastanejo med hladnim valjanjem. Hladno valjani jekleni zvitki se dovajajo v namenske žarilne peči, ki so izpostavljene segrevanju pri konstantni temperaturi in počasnemu ohlajanju v inertni zaščitni atmosferi. To učinkovito obnovi duktilnost in žilavost jekla ter prepreči razpoke in deformacije med poznejšimi operacijami upogibanja, štancanja in rezanja.


Dve glavni vrsti sta konvencionalno žarjenje in svetlo žarjenje. Svetlo žarjenje zagotavlja enakomerno svetle srebrne površine na kolobarjih iz nerjavečega jekla brez oksidacije in črnenja, zaradi česar je bistven postopek za visoko kakovostno dekorativno jeklo.


5. Postopek luženja


Po visokotemperaturnem valjanju in žarjenju se na jeklenih površinah pojavijo črne oksidne obloge, oljni madeži in onesnaževalci, ki resno poslabšajo videz in odpornost proti rji. V postopku dekapiranja strokovno sestavljena mešana kislinska raztopina temeljito odstrani oksidne plasti in onesnaževalce s površin tuljav, razkrije čisto, enakomerno kovinsko osnovo nerjavečega jekla in bistveno izboljša odpornost materiala proti koroziji in rezultat naknadne površinske obdelave.


6. Površinska obdelava


V skladu z zahtevami strank so polizdelki po žarjenju in luženju podvrženi površinski obdelavi po meri, da se proizvedejo končni izdelki z različnimi teksturami in svetlostjo za različne scenarije uporabe. Glavne stopnje končnih izdelkov na trgu vključujejo: splošno industrijsko vroče valjano mat končno obdelavo NO.1, stroškovno učinkovito hladno valjano fino končno obdelavo 2B, visoko sijajno zrcalno svetlečo končno obdelavo BA in za dekoracijo specifično brušeno končno obdelavo NO.4 / HL, izdelano z brušenjem, poliranjem, vlečenjem žice in drugo opremo.


7. Rezanje in obrezovanje robov


Originalne tovarniške tuljave iz nerjavečega jekla so glavne tuljave široke širine, ki zahtevajo rezanje po specifikacijah naročila. Visoko natančna oprema za rezanje reže zvitke na širine, ki jih določi stranka, medtem ko dokonča obrezovanje robov in razigljevanje, da se odpravijo ostri robovi in ​​nepravilnosti. To preprečuje praskanje opreme in pokanje pločevine med nadaljnjo obdelavo; nekateri izdelki višjega cenovnega razreda so dodatno obdelani z zaokrožitvijo robov.


8. Pregled kakovosti, pakiranje in pošiljanje


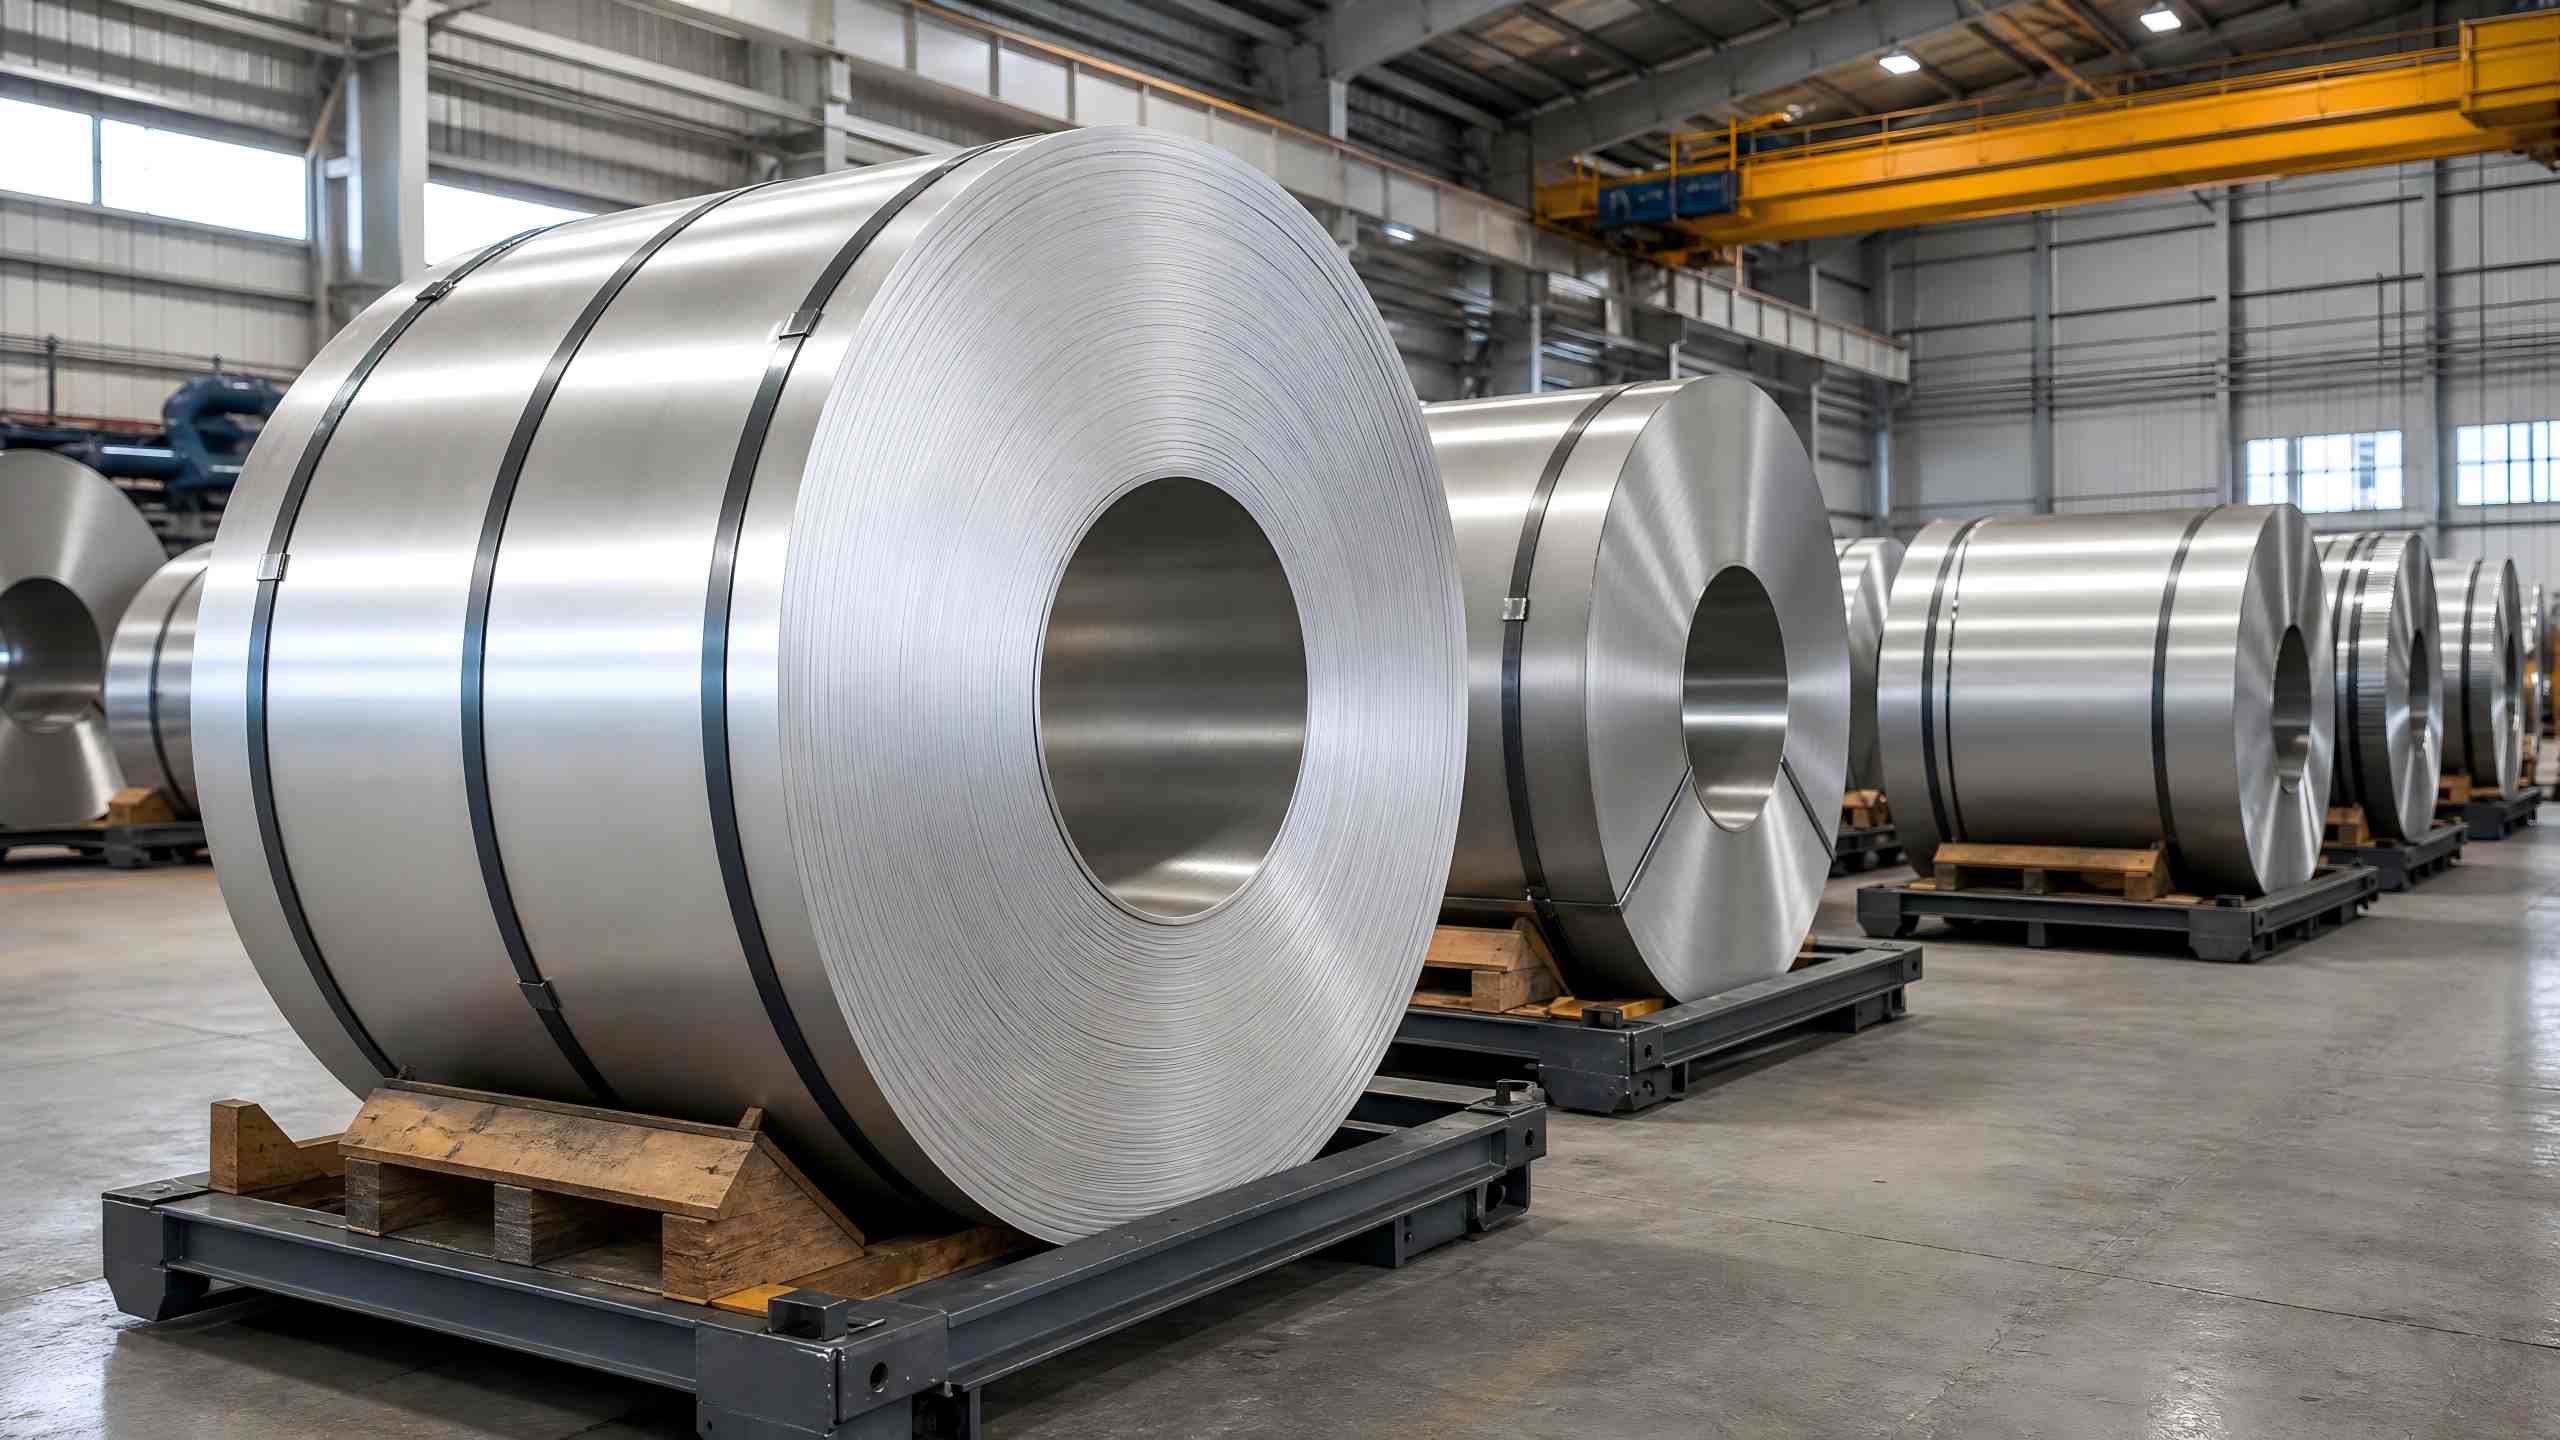
Pred izdajo v tovarni so končni izdelki podvrženi celovitemu pregledu kakovosti, ki zajema tolerance dimenzij, površinske napake, mehanske lastnosti, odpornost proti koroziji, sestavo materiala in druge indikatorje, s strogim pregledom za izbiro kvalificiranih izdelkov. Združljive tuljave iz nerjavečega jekla so večslojno zaščitene s papirjem, odpornim proti vlagi, zaščitnimi ploščami iz železa in trakovi iz jeklenih trakov, ki preprečujejo praske, vdor vlage in rjo med transportom in skladiščenjem.

Stainless Steel Coil Warehouse

II. Pravilni načini shranjevanja tuljav iz nerjavečega jekla


Delovanje tuljav iz nerjavečega jekla ni trajno stabilno. Neustrezni pogoji shranjevanja zlahka povzročijo rjavenje, deformacijo in površinsko kontaminacijo, kar neposredno vpliva na učinkovitost delovanja. Za podaljšanje življenjske dobe je treba upoštevati standardizirane prakse shranjevanja.


1. Zahteve glede okolja za shranjevanje


Tuljave iz nerjavečega jekla naj bodo po možnosti shranjene v suhih, prezračenih, čistih notranjih skladiščih, zaščitene pred dežjem, vlažno vlago, kislinami, alkalijami in jedkimi plini - to je osnova za zaščito kakovosti tuljav. Dolgotrajna izpostavljenost vlažnim, zaprtim okoljem hitro povzroči oksidacijske lise in površinsko rjo na nerjavnem jeklu, kar poškoduje prvotno plast, odporno proti rji.


Če je začasno skladiščenje na prostem neizogibno zaradi omejitev časovnega načrta projekta, je treba jeklene kolobarje v celoti in tesno oviti z nepremočljivimi ponjavami za težke obremenitve za zaščito pred vlago, da se prepreči stik deževnice, prahu in onesnaževalcev s površinami. Čas skladiščenja na prostem mora biti kratek.


2. Standardne prakse zlaganja


Strogi standardi urejajo zlaganje tuljav iz nerjavečega jekla; naključno kopičenje in stiskanje sta prepovedana. Leseni ali gumijasti distančniki morajo med shranjevanjem ločevati vsako tuljavo, da se izognete neposrednemu trenju jekla ob jeklu in učinkovito preprečite površinske praske in stiskalne udrtine. Tuljave morajo biti nameščene vodoravno; nagibanje in navpično stanje sta prepovedana, da bi se izognili deformaciji tuljave in ohlapnim tuljavam zaradi dolgotrajnega gravitacijskega stiskanja, ki bi poslabšalo dimenzijsko natančnost.


III. Nasveti za prevoz in redno vzdrževanje zaTuljave iz nerjavečega jekla


1. Specifikacije za prevoz in nakladanje-razkladanje


Z visoko natančnimi površinami in dovzetnostjo za poškodbe tuljave iz nerjavečega jekla zahtevajo robustno zaščito med transportom, nakladanjem in razkladanjem. Za ravnanje je treba uporabiti posebno dvižno opremo in zaščitno orodje. Jeklene žične vrvi ne smejo priti v neposreden stik s površinami tuljav, da bi se izognili trkom in trenju, ki povzročita površinske poškodbe, odkrušanje vogalov in površinske praske. Pri vseh operacijah je treba uporabiti nežno dviganje in namestitev; metanje in vlečenje je prepovedano, da se ohrani celovitost tuljave.


2. Redno čiščenje in vzdrževanje


Za dolgo skladiščene tuljave iz nerjavečega jekla je treba izvajati redne preglede, da se pravočasno odkrijejo rjavenje, kontaminacija, deformacije in druge težave. Rahel prah in madeže na površinah obrišite z mehko krpo in nevtralnim detergentom. Čistila, ki vsebujejo klor, ter čistila z močnimi kislinami in močnimi alkalijami so strogo prepovedana; takšna čistila poškodujejo pasivno plast nerjavečega jekla, drastično zmanjšajo odpornost proti koroziji in povzročijo poznejše obsežno rjavenje.


IV. Področja uporabe in tržni trendi


1. Glavni scenariji uporabe


S prednostmi odpornosti proti koroziji, visoke trdnosti, enostavne obdelave in privlačnega videza najdejo tuljave iz nerjavečega jekla izjemno široko uporabo, ki zajema predvsem arhitekturno dekoracijo, proizvodnjo avtomobilov, gospodinjske aparate, kemično opremo, natančno strojno opremo, proizvodnjo kuhinj in kopalnic, dekoracijo dvigal in številne druge industrije. Predstavljajo osnovne materiale za industrijsko proizvodnjo in projekte izboljšav doma.


2. Razvojni trendi panoge in trga


Nenehno posodabljanje tehnologij nadaljnje predelave povzroča naraščajoče tržne zahteve glede kakovosti za tuljave iz nerjavnega jekla. Tržno povpraševanje po ultratankih, visoko natančnih in visoko trdnih tuljavah iz nerjavečega jekla se iz leta v leto povečuje. Medtem so zaradi politik varstva okolja okolju prijazni proizvodni procesi iz nerjavečega jekla z nizko porabo energije postali običajni. Okolju prijazne tuljave iz nerjavečega jekla in visokokakovostne tuljave iz nerjavečega jekla iz posebnih zlitin bodo predstavljale osrednji prihodnji razvojni trend industrije z obetajočimi tržnimi obeti.


Povzetek


Vrhunska kakovost tuljav iz nerjavečega jekla izhaja iz standardiziranih proizvodnih procesov in znanstvenih shem skladiščenja-vzdrževanja. Vsak postopek – taljenje, vroče valjanje, hladno valjanje, žarjenje-luženje, končna obdelava, razrez do odpreme – določa temeljno zmogljivost materiala. Standardizirano skladiščenje, transport in redno vzdrževanje so ključni za podaljšanje življenjske dobe in stabilizacijo delovanja.


Skupina Nature Steel Group dosledno izvaja strog nadzor kakovosti prek standardiziranih procesov in zagotavlja dostavo prek profesionalnega upravljanja skladišča, s čimer strankam pomaga povečati učinkovitost materiala, zmanjšati izgube in zmanjšati stroške, da bi zadovoljili raznolike zahteve inženiringa višjega cenovnega razreda in industrijske proizvodnje.


Povezane novice
Pusti mi sporočilo
X
Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov.Politika zasebnosti
ZavrniSprejmi